
ATTRAZIONI INDUSTRIALI · APPROFONDIMENTI INGEGNERISTICI
Prevenire le crepe nei magneti: svasature di precisione per un migliore assemblaggio di magneti NdFeB
Come la geometria dei fori, la compatibilità delle viti e il fissaggio controllato possono contribuire a ridurre scheggiature e crepe durante l'assemblaggio in serie.
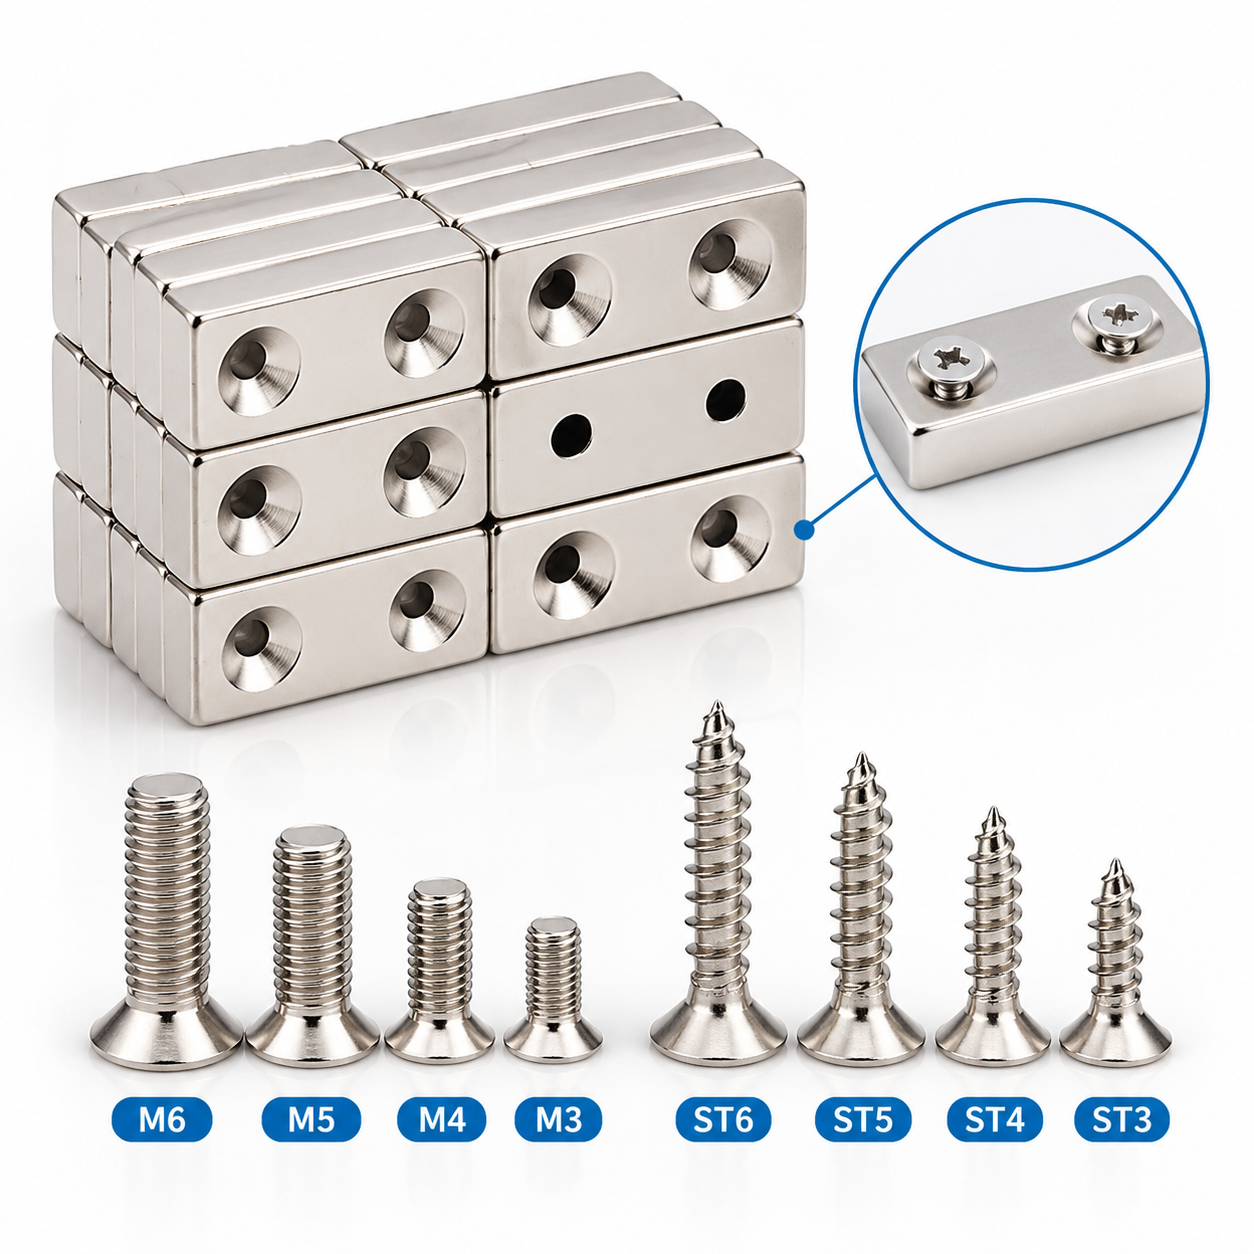
Nell'automazione industriale, dispositivi di precisione e assemblaggi hardware, magneti al neodimio svasati Combina il fissaggio a vite con il bloccaggio magnetico. La vite fissa il magnete alla sua base, mentre la superficie magnetica trattiene il componente corrispondente.
Durante l'assemblaggio in serie, tuttavia, i produttori possono riscontrare scheggiature sui bordi dei fori o magneti che si rompono durante il serraggio delle viti. Questi difetti generano scarti, interrompono la produzione e aumentano la necessità di ispezione e rilavorazione.
Il neodimio-ferro-boro sinterizzato (NdFeB) è un materiale fragile. Pertanto, un'installazione affidabile dipende da diversi fattori, non solo dal grado magnetico o dalle dimensioni complessive. La geometria della svasatura, la qualità della lavorazione, l'accoppiamento delle viti e il supporto di montaggio devono essere valutati congiuntamente.
La questione chiave dell'assemblaggio
Il magnete, la vite e la base di montaggio, nella loro interezza, garantiscono un contatto stabile nelle condizioni di serraggio approvate?
1. Perché i magneti al neodimio a testa svasata si crepano?
La formazione di crepe durante il serraggio delle viti può derivare da diversi fattori interagenti. Identificare il meccanismo di rottura è più utile che semplicemente aumentare la precisione dimensionale.
Tensione localizzata attorno al foro
Il contatto tra la testa di una vite a testa svasata e la sua sede angolata genera componenti di carico sia assiali che radiali. Un contatto non uniforme può concentrare questi carichi in una piccola area. La scarsità di materiale intorno al foro o un supporto inadeguato sotto il magnete possono ulteriormente aumentare il rischio di danni.
Danni da lavorazione meccanica
Una lavorazione meccanica non controllata può lasciare scheggiature sui bordi o danni superficiali che possono fungere da punti di innesco per le cricche. Un foro dall'aspetto liscio non dimostra, di per sé, l'assenza di microfratture. L'ispezione e il montaggio di prova devono rispecchiare i requisiti dell'applicazione.
Mancata corrispondenza tra vite e svasatura
Le differenze tra il profilo della testa della vite e la geometria della svasatura possono creare un contatto localizzato anziché l'area di appoggio prevista. La sola dimensione della filettatura non definisce l'angolo, il diametro o l'altezza della testa della vite. Le specifiche complete della vite devono essere verificate prima di approvare il disegno del magnete.
2. Cosa dovrebbe controllare la lavorazione di precisione della svasatura
Lo scopo della lavorazione di precisione è quello di produrre la geometria necessaria per l'assemblaggio approvato. Tolleranze più strette dovrebbero essere applicate laddove influiscono sull'accoppiamento o sulla funzionalità, piuttosto che essere specificate uniformemente per ogni singola caratteristica.
Geometria del foro e materiale rimanente
Le caratteristiche critiche possono includere il diametro del foro passante, il diametro della svasatura, l'angolo incluso, la profondità e la posizione. Occorre inoltre considerare il materiale rimanente intorno e sotto la svasatura.
Una svasatura poco profonda può lasciare la testa della vite sporgente. Una svasatura eccessivamente profonda può ridurre lo spessore locale della sezione. Qualsiasi raggio di transizione o smusso secondario deve essere valutato rispetto al profilo della vite per evitare interferenze con il corretto inserimento.
Compatibilità con la vite reale
Durante la fase di sviluppo, fornire lo standard, il disegno o il campione fisico della vite. Confermare il profilo della testa e la posizione di installazione richiesta utilizzando la configurazione di montaggio effettiva.
La scelta tra una testa della vite a filo o al di sotto della superficie magnetica è un requisito di progettazione. La posizione consentita deve essere definita sul disegno e verificata durante l'assemblaggio. La sola profondità dell'incavo non impedisce un serraggio eccessivo.
Condizione finale del foro e del bordo
Ispezionare i pezzi finiti per individuare scheggiature inaccettabili sui bordi, danni visibili dovuti alla lavorazione e difetti di rivestimento. Ove necessario, utilizzare l'ispezione con ingrandimento e campioni di prova concordati per stabilire uno standard di accettazione uniforme.
La placcatura nichel-rame-nichel fornisce principalmente protezione superficiale. Lo spessore e la copertura del rivestimento possono influire sull'assemblaggio finale, pertanto le dimensioni critiche devono essere valutate una volta completato il lavoro. La placcatura non deve essere considerata una riparazione per crepe nel magnete sottostante.
3. Priorità di ispezione per ordini all'ingrosso
Utilizzare i seguenti controlli per collegare le specifiche di acquisto alle effettive condizioni di assemblaggio.
| Elemento da ispezionare | Cosa confermare | Rilevanza dell'assemblea |
|---|---|---|
| Geometria della svasatura | Angolo, diametro, profondità e posizione del foro | Sede della vite e spessore della sezione disponibile |
| Condizione del foro e del bordo | Scheggiature, danni visibili e integrità del rivestimento | Identificazione dei difetti che possono influire sull'utilizzo |
| Attacco a vite | Profilo della testa, seduta e altezza di installazione | Compatibilità con il dispositivo di fissaggio previsto |
| Supporto di montaggio | Planarità, bave, area di supporto e allineamento dei fori | Riduzione del carico non uniforme durante il serraggio |
| Assemblaggio pilota | Condizioni di serraggio, tasso di danneggiamento e ritenzione | Validazione dell'intero processo di assemblaggio |
Le tolleranze specifiche, i limiti di serraggio e i criteri di accettazione devono essere concordati per ogni singolo progetto e supportati da un'adeguata validazione.
4. Linee guida pratiche per gli ingegneri di assemblaggio
Stabilire le condizioni di serraggio tramite prove.
Utilizzare il magnete, la vite, la base di montaggio e l'utensile di assemblaggio originali. Determinare una procedura di serraggio che soddisfi i requisiti di ritenzione senza danneggiare il magnete. Non sostituire una percentuale fissa della coppia di serraggio standard per giunti metallici con una coppia di serraggio standard per le prove di applicazione.
Prima di sostituire il magnete, verificare il supporto di montaggio.
Verificare la presenza di bave, superfici irregolari, zone non supportate e fori disallineati. La correzione di questi difetti potrebbe essere necessaria anche quando il magnete è conforme al disegno.
Convalidare eventuali caratteristiche aggiuntive di ammortizzazione o limitazione del carico.
Rondelle, manicotti o elementi flessibili possono modificare il percorso di carico e la sede delle viti. Prima di adottarli, è necessario valutarne l'adattamento, la stabilità e l'effetto sull'assemblaggio, anziché considerarli soluzioni universali.
Mantenere sotto controllo i componenti approvati e le impostazioni di processo.
Conservare la revisione del disegno approvata, i campioni di riferimento, le specifiche della vite e le impostazioni degli utensili. Esaminare le modifiche apportate alla vite, al rivestimento, alla geometria del foro o alla base di montaggio prima di proseguire con la produzione.
Annota dove si verifica il danno.
Separare nei registri di produzione i danni in entrata, le scheggiature dovute alla manipolazione e le fratture causate dal serraggio. Collegare i risultati al lotto, alla postazione di lavoro e alle condizioni di assemblaggio in modo che le azioni correttive siano mirate alla causa effettiva.
Un assemblaggio migliore inizia con un sistema abbinato
La lavorazione di precisione della svasatura fornisce le basi per un'installazione affidabile. Il suo valore dipende da quanto bene il magnete finito si adatta alla vite, alla base di montaggio e al processo di serraggio.
Per gli ordini all'ingrosso, concordare la geometria critica e validare l'assemblaggio effettivo prima di avviare la produzione. Qualsiasi miglioramento dichiarato nella resa produttiva deve essere supportato da dati comparabili relativi a lotti diversi.